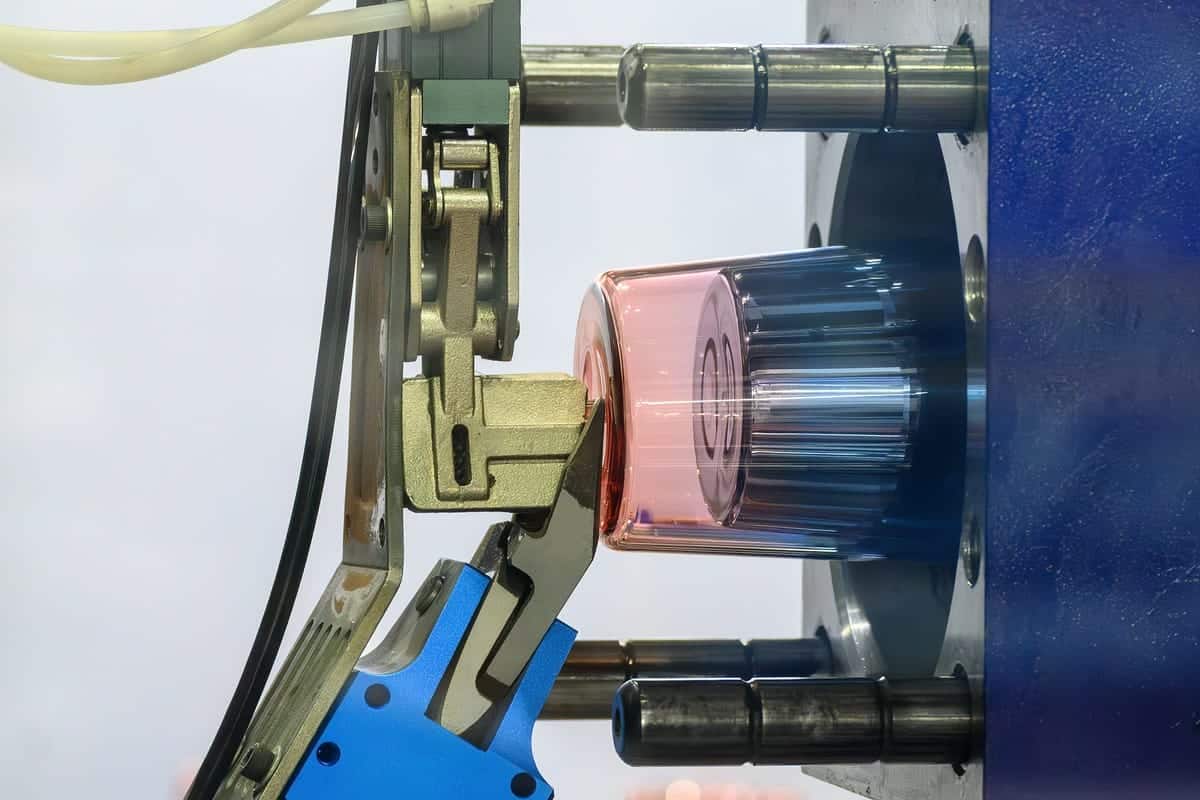
Projekt formy wtryskowej decyduje o tempie wdrożenia nowych zamknięć. Precyzyjne wykonanie narzędzia wpływa bezpośrednio na szczelność, powtarzalność wymiarów oraz wygodę zamykania nakrętek i flip-topów już od pierwszych partii.
Konstrukcja gwintu, zatrzasków i uszczelek w formie decyduje o szczelności zamknięcia i jego powtarzalności w kolejnych cyklach. Niewłaściwe rozmieszczenie punktów wtrysku lub kanałów chłodzących prowadzi do nierównomiernego skurczu materiału i wycieków.
Odpowiednie systemy suwakowe oraz rdzenie segmentowe, które stosujemy w zakładzie NOVO-PAK, umożliwiają formowanie skomplikowanych podcięć w gwintach. Zabezpiecza to wrażliwe mechanizmy flip-top przed uszkodzeniem. Odpowiednia wentylacja narzędzia zapobiega przypaleniom i niedolaniom zaburzającym mechaniczną pracę zatrzasków. Dobrze zaprojektowana baza sprzętowa zapewnia stabilność, na której opiera się masowa produkcja opakowań z tworzyw sztucznych.
Analiza detalu i założeń technicznych stanowi pierwszy krok, obejmujący ocenę geometrii i dobór tworzywa. Model CAD uwzględnia naturalny skurcz materiału oraz precyzyjny układ chłodzenia całej bryły. Symulacje komputerowe wtrysku, powszechnie określane jako Moldflow, pozwalają przewidzieć wady przepływu stopionego plastiku przed fizycznym wykonaniem narzędzia.
Kolejnym krokiem jest obróbka bloków stali metodami CNC, finalny montaż i pierwsze testy na maszynie. Faza T0 oznacza próbę zmontowanej formy sprawdzającą jej poprawność mechaniczną, natomiast T1 to wypuszczenie pierwszych detali w celu dokładnej weryfikacji wymiarów. Ewentualne korekty wprowadza się na tym etapie, dopracowując parametry okna procesowego przed startem regularnej serii.
Wykonywanie form na miejscu odczuwalnie przyspiesza wprowadzanie zmian w gwintach, zatrzaskach i profilach uszczelniających. Konstruktorzy pracujący w tym samym budynku natychmiast analizują wyniki prób, modyfikując wkłady formujące lub ścieżki chłodzące.
Posiadanie własnego zaplecza technicznego odczuwalnie redukuje czas oczekiwania na modyfikacje, ucinając przestoje związane ze zlecaniem poprawek na zewnątrz. Jako producent opakowań z własnym parkiem maszynowym utrzymujemy pełną kontrolę nad ostateczną geometrią zamknięć przeznaczonych do kosmetyków czy farmaceutyków.
Stabilność wymiarowa zamknięć musi mieścić się w rygorystycznych zakresach tolerancji, co gwarantuje kompatybilność z gwintem butelki i absolutną szczelność. Proces wytwarzania narzuca najwyższe standardy higieny oraz potwierdzoną deklaracjami zgodność materiałów z przepisami o kontakcie z produktem.
Zamknięcia stosowane w wymagających branżach nie mogą uwalniać substancji migrujących ani wchodzić w reakcje chemiczne z płynem. Narzędzie wtryskowe musi zapewniać powtarzalność geometryczną bez najmniejszego ryzyka zanieczyszczeń. Wykorzystujemy do takich realizacji wyłącznie sprawdzone tworzywa, w tym tradycyjny polimer PET oraz recyklingowy RPET.
Planowana aplikacja dekoracji hot-stampingiem lub sitodrukiem wymusza odpowiednie przygotowanie powierzchni zamknięcia już w trakcie projektowania narzędzia. Elementy przeznaczone pod nadruk muszą być idealnie płaskie lub posiadać ściśle określoną fakturę.
Linie podziału formy nie mogą kolidować z polami nakładania folii lub matrycy drukarskiej. Wtrysk dwukolorowy, stosowany często w wielobarwnych flip-topach, wymaga wdrożenia dodatkowych układów i bardzo precyzyjnego pozycjonowania ruchomych wkładek. Jeśli planujesz wypuszczenie na rynek unikalnie zdobionej serii, warto odpowiednio wcześnie skonsultować techniczne założenia detalu z docelowym producentem.
Niedopracowanie założeń technicznych na wczesnym etapie rysunku bezpośrednio opóźnia komercyjne wejście produktu na rynek. Najpoważniejsze uchybienia obejmują:
Wyeliminowanie takich usterek pochłania cenne godziny pracy wtryskarek i wymusza przeprowadzanie powtórnych, kosztownych testów.
Zlokalizowanie biura projektowego, hal wtryskowych i magazynów pod jednym adresem upraszcza przejście od prototypu do masowej produkcji. Utrzymywanie narzędziowni wewnątrz zakładu skutecznie eliminuje przestoje wynikające z konieczności transportowania ciężkich form między podwykonawcami. Zintegrowana struktura produkcyjna gwarantuje łatwe i szybkie uzupełnianie zapasów. W naszej praktyce takie całościowe ramy organizacyjne sprawiają, że finalne partie docierają do linii rozlewniczych klienta bez niepotrzebnych przerw.
Projekt formy wtryskowej przesądza o szczelności, powtarzalności i wygodzie zamknięć już od pierwszych partii. O tempie wdrożenia decydują etapy od CAD i prób T0/T1 po korekty gwintu, zatrzasku i uszczelnienia. Własna narzędziownia skraca poprawki, a wcześniejsze uwzględnienie personalizacji ogranicza błędy i przyspiesza uruchomienie serii.
Projekt formy decyduje o szczelności, powtarzalności wymiarów i poprawnej pracy gwintu, zatrzasku oraz uszczelki. Nawet drobne błędy w chłodzeniu, wentylacji lub pozycjonowaniu punktów wtrysku mogą powodować wycieki, deformacje i problemy z zamykaniem.
Proces zaczyna się od analizy detalu i założeń technicznych, potem powstaje model CAD z uwzględnieniem skurczu materiału i chłodzenia. Następnie wykonuje się narzędzie, próby T0 i T1 oraz korekty przed uruchomieniem serii.
Największe znaczenie ma własna narzędziownia, bo umożliwia szybkie zmiany wkładów, chłodzenia i geometrii bez zlecania prac na zewnątrz. Dzięki temu skraca się czas oczekiwania na modyfikacje i szybciej zamyka etap testów.
Forma musi zapewniać stabilność wymiarową, wysoką czystość procesu i pełną zgodność zamknięcia z butelką. Istotna jest też odporność materiałowa oraz brak zanieczyszczeń, które mogłyby wpłynąć na bezpieczeństwo produktu.
Personalizacja wymaga uwzględnienia już na etapie projektu pól pod hot-stamping lub sitodruk oraz odpowiedniej geometrii powierzchni. Trzeba też pilnować, by linie podziału formy nie kolidowały z miejscem dekoracji i nie utrudniały aplikacji nadruku.

